
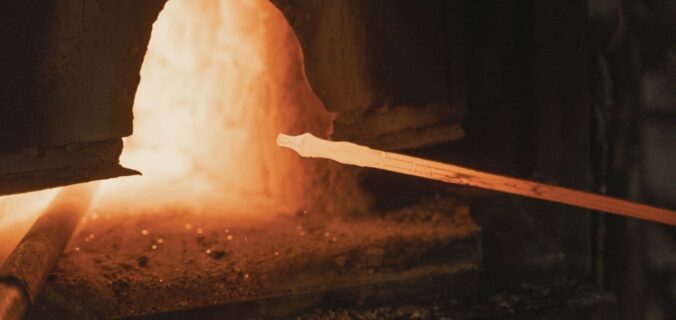
Schatten im Boden und das unsichtbare Feuer
Ein Rennofen hinterlässt auf den ersten Blick kaum mehr als eine unscheinbare Bodenspur: eine flache Senke, verziegelten Lehm, Holzkohlereste und dunkle, glasig wirkende Schlackenkrusten. Doch gerade diese unspektakulären Überreste verweisen auf eine der anspruchsvollsten Technologien der vorrömischen Eisenzeit. Wo heute nur noch ein Fragment der Ofenwand oder ein Schlackehaufen sichtbar ist, musste einst ein vollständiger Arbeitsablauf ineinandergreifen: Erz wurde ausgewählt und vorbereitet, Holzkohle in großen Mengen erzeugt, ein Lehmofen aufgebaut, die Luftzufuhr stundenlang aufrechterhalten und die entstehende Eisenluppe im richtigen Moment geborgen.
Der Begriff Rennofen bezeichnet einen Ofen, in dem Eisen nicht vollständig verflüssigt wird. Stattdessen trennt sich bei hoher Temperatur eine flüssige Schlacke vom festen, schwammartigen Eisen. Diese Prozessführung setzte kein schriftlich formuliertes Lehrbuch voraus, wohl aber ein präzises, über Generationen weitergegebenes Erfahrungswissen. Historische Analysen zur Eisenverhüttung zeigen, wie entscheidend bereits die Auswahl und Vorbehandlung des Erzes für den späteren Erfolg waren. Erst der Schmelzversuch macht greifbar, wie viel körperliche Arbeit, Beobachtungsgabe und technische Disziplin hinter den archäologischen Spuren standen.
Die Anatomie des Lehmschachts und das Ausgangsmaterial
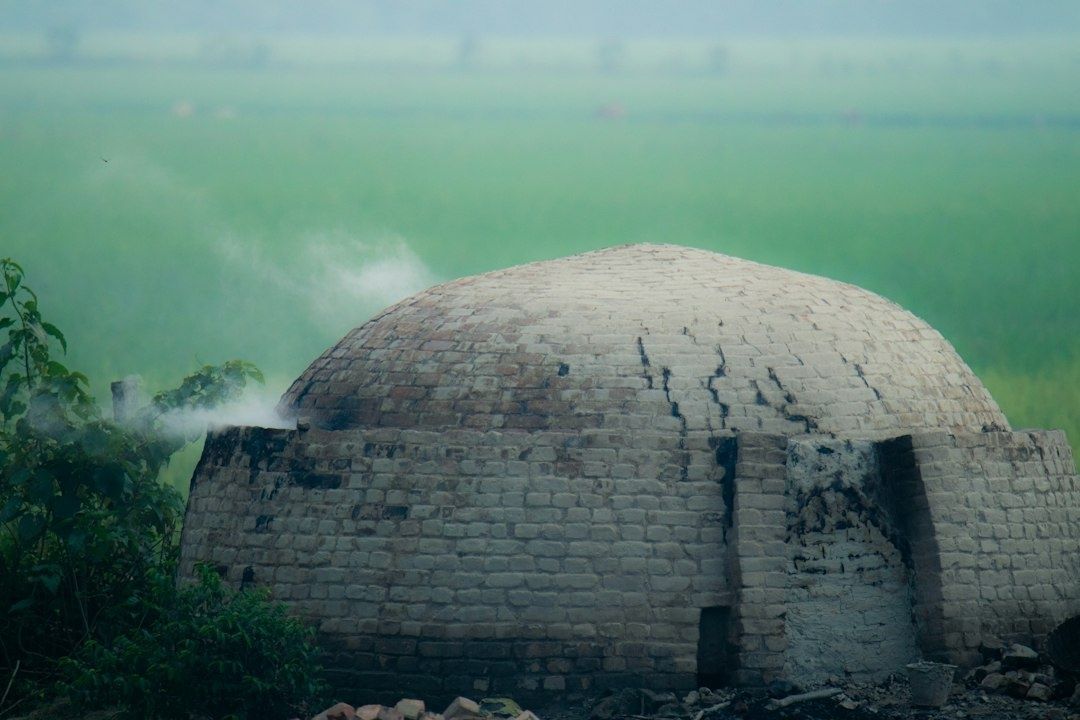
Ein typischer Rennofen bestand aus einem Lehm- oder Lehmschacht, der je nach regionaler Tradition durch Stroh, Häcksel oder andere organische Beimengungen stabilisiert wurde. Solche Zuschläge verbrannten beim ersten Brand und hinterließen Poren, die der Ofenwand eine gewisse Wärmedämmung verliehen. Steine konnten als Fundament oder Verstärkung dienen, doch die eigentliche technische Leistung lag in der Form des Schachts und in der Lage der Düse, durch die Luft in den Brennraum gelangte. Unterhalb oder unmittelbar vor dem Schacht lag eine Grube. Sie nahm die flüssige Schlacke auf, während die Eisenluppe oberhalb der heißesten Zone zurückblieb.
Besonders geeignet war Raseneisenerz, das in feuchten Niederungen nahe der Oberfläche vorkommt und deshalb ohne tiefen Bergbau gewonnen werden konnte. Sein Eisenanteil war jedoch nicht automatisch gleichmäßig oder hoch genug für eine erfolgreiche Verhüttung. Das Erz musste gewaschen, von Erde und organischen Bestandteilen getrennt und zerkleinert werden. Ein vorbereitendes Rösten diente dazu, Feuchtigkeit auszutreiben und bestimmte unerwünschte Bestandteile, darunter Schwefelverbindungen, zu reduzieren. Erst aus dieser Aufbereitung entstand ein Material, das sich gleichmäßiger dosieren und im Ofen kontrollierter umsetzen ließ.
Ebenso wichtig war die Holzkohle. Sie lieferte nicht nur die notwendige Hitze, sondern wirkte zugleich als Reduktionsmittel. Der Kohlenstoff entzog den Eisenoxiden Sauerstoff und machte dadurch metallisches Eisen möglich. Für einen einzigen Schmelzvorgang waren erhebliche Mengen hochwertiger Hartholzkohle erforderlich. Die überlieferte Beschickung konnte annähernd ein Verhältnis von einem Teil Erz zu einem Teil Holzkohle erreichen, wobei die tatsächliche Menge von Erzqualität, Ofengröße und Arbeitsweise abhing. Aus einem solchen Aufwand konnten bis zu etwa 100 Kilogramm Schlacke, aber nur ungefähr 18 bis 30 Kilogramm nutzbares Eisen hervorgehen. Das erklärt, weshalb Eisenverhüttung nicht nur eine technische, sondern auch eine landschaftliche Angelegenheit war: Der Holzkohlebedarf konnte zur Abholzung größerer Waldflächen beitragen.
- Lehm und organische Zuschläge bildeten eine hitzebeständige, wärmedämmende Ofenwand.
- Die Düse leitete den Luftstrom gezielt in den Brennraum und beeinflusste Temperatur sowie Atmosphäre.
- Die Schlackengrube nahm die flüssige Fayalit-Schlacke auf, die bei der Verhüttung entstand.
- Raseneisenerz und Holzkohle mussten in abgestimmter Qualität und Menge bereitstehen.
Die Ofenreise im Takt des Blasebalgs
Eine Ofenreise begann lange vor dem eigentlichen Schmelzen. Der Ofen musste zunächst langsam vorgeheizt werden, damit die feuchte Lehmwand nicht durch plötzliche Temperaturunterschiede riss. Gleichzeitig wurden Erz und Holzkohle griffbereit vorbereitet. Während des Betriebs erfolgte die Beschickung schrittweise von oben. Auf eine Lage Kohle folgte Erz, anschließend wieder Kohle. Dieses Wechselspiel brachte das Ausgangsmaterial in jene Zonen, in denen Vorwärmung, Reduktion und Schlackenbildung nacheinander stattfinden konnten.
Die Luftzufuhr war der entscheidende Taktgeber. Über Blasebälge gelangte zusätzlicher Sauerstoff in den Brennraum, wobei nicht jede historische Anlage mit demselben Gebläsetyp betrieben worden sein muss. Die Bedienung erforderte Ausdauer und Koordination. Ein zu schwacher Luftstrom ließ die Temperatur sinken, ein zu heftiger Strom konnte die Zone an der Düse stark oxidieren und das entstehende Eisen wieder schädigen. Auch die Menge des nachgelegten Materials musste stimmen. Zu große Portionen kühlten den Ofen, zu kleine Ladungen veränderten das Verhältnis von Erz, Kohle und Luft.
- Der Ofen wurde langsam getrocknet und vorgeheizt.
- Holzkohle und aufbereitetes Erz wurden in abgestimmten Portionen aufgegeben.
- Der Luftstrom wurde über viele Stunden möglichst gleichmäßig gehalten.
- Temperatur, Geräusche, Flammenbild und Schlackenlauf wurden fortlaufend beobachtet.
- Am Ende wurde die Ofenbrust geöffnet oder der Ofen teilweise zerstört, um die Luppe zu bergen.
Rekonstruktionen zeigen, dass diese Arbeit nicht als kurzer, spektakulärer Schmelzakt missverstanden werden darf. Entscheidend war die Kontinuität. Mehrere Personen mussten Material nachlegen, Kohle bereitstellen, den Blasebalg bedienen und den Ofenzustand beurteilen. An gut geeigneten Anlagen konnte der Betrieb sogar über längere Zeiträume fortgesetzt werden. Befunde aus dem Siegerland, darunter eisenzeitliche Öfen bei Gerhardsseifen nahe Siegen-Niederschelden, und Experimente aus den Jahren 2017 und 2018 stellen deshalb die ältere Vorstellung infrage, kontinuierliche Verhüttungsprozesse seien erst im Hochmittelalter entstanden.
Thermodynamik ohne Messinstrumente
Die Hüttenleute der Eisenzeit verfügten weder über Thermometer noch über Sauerstoffsonden. Trotzdem mussten sie mehrere Reaktionszonen gleichzeitig kontrollieren. Die Flammenfarbe, das Leuchten der Ofenwand, der Geruch der Abgase und das Fauchen an der Düse lieferten Hinweise auf den Zustand des Ofens. Auch die Beschaffenheit der Schlacke war aussagekräftig. Zähflüssige, schlecht ablaufende Schlacke konnte auf eine zu niedrige Temperatur oder ein ungünstiges Materialverhältnis hinweisen. Ein rascher, heißer Schlackenfluss deutete dagegen darauf hin, dass sich die entscheidende Trennungsphase entwickelte.
Moderne Nachbauten machen sichtbar, dass die Temperatur im Bereich der Düse und in der Grube etwa 1200 bis 1300 Grad Celsius erreichen konnte. Das Eisen selbst schmilzt jedoch erst bei ungefähr 1540 Grad Celsius. Genau darin liegt das Prinzip des Rennofens: Schlacke verflüssigt sich, während das Eisen als feste, poröse Masse entsteht. Experimentelle Archäometallurgie untersucht solche Abläufe, indem sie archäologisch belegte Ofenformen, Rohstoffe und Arbeitsweisen unter kontrollierten Bedingungen nachbildet. Die Ergebnisse ersetzen den Befund nicht, aber sie helfen, seine technischen Möglichkeiten und Grenzen zu bestimmen.
| Prozessbereich | Material und Vorgang | Archäologische Bedeutung |
|---|---|---|
| Vorwärmzone | Erz trocknet, Kohle wird aufgeheizt | Hinweise auf Beschickungsfolge und Ofenhöhe |
| Reduktionszone | Eisenoxide geben Sauerstoff ab | Erklärung für die Entstehung metallischen Eisens |
| Heiße Reaktionszone | Schlacke wird flüssig, Eisen bleibt fest | Schlackenanalysen zeigen Temperatur und Materialverhältnisse |
| Grube und Ofenbrust | Schlacke sammelt sich, Luppe bleibt im Ofen | Schlackekrusten und Ofenfragmente machen den Ablauf rekonstruierbar |
Die Bezeichnung „implizites Wissen“ trifft den Charakter dieser Technik besonders gut. Die antiken Metallurgen formulierten vermutlich keine Gleichungen zur Thermodynamik, handelten aber so, als hätten sie die Folgen von Luftmenge, Kohlenstoff, Temperatur und Materialbewegung genau verstanden. Dabei darf die Rekonstruktion nicht zu einem Bild fehlerloser Kontrolle führen. Experimente mit schalenförmigen oder niedrigen Ofenformen zeigen, dass nutzbares Eisen schwer zu erzeugen war. Begrenzter Innenraum, Oxidation und eine schlechte Trennung von Luppe und Schlacke konnten den Ertrag deutlich mindern. Gerade diese Schwierigkeiten machen die erfolgreiche Produktion technisch bedeutsam.
Die Geburt der Luppe und der flüssige Schlackenfluss
Der entscheidende Moment einer Ofenreise setzte ein, wenn die flüssige Fayalit-Schlacke aus dem Bereich der Ofenbrust oder in die darunterliegende Grube zu laufen begann. Fayalit ist ein eisenhaltiges Silikat, das sich aus den Bestandteilen des Erzes, der Ofenwand und der Brennstoffe bildet. Sein Fluss war kein bloßes Nebenprodukt. Er entzog dem Reaktionsraum einen Teil der störenden Bestandteile und schuf die Voraussetzung dafür, dass sich die feste Eisenmasse konzentrieren konnte. Archäologisch sind solche Vorgänge durch glasige Schlacken, Fließspuren und verziegelte Wandbereiche nachvollziehbar.
Die Luppe selbst war kein sauberer Eisenblock. Sie bestand aus einem schwammartigen Gemisch aus metallischem Eisen, eingeschlossener Schlacke und möglicherweise noch nicht vollständig reduziertem Erz. Ihre Entnahme verlangte den richtigen Zeitpunkt. War sie zu klein oder zu früh geborgen, blieb viel Eisen im Ofen zurück. Wurde zu lange gewartet, konnte sie sich mit der Wand verbinden oder durch nachströmende Schlacke verunreinigt werden. Da viele Rennöfen keine dauerhafte Abstichöffnung besaßen, musste die Ofenbrust geöffnet oder der Schacht nach der Feuerung teilweise zerstört werden. Die Bergung gehörte damit untrennbar zur Konstruktion des Ofens.
- Die heiße Luppe wurde aus dem Ofeninneren gelöst und mit Zangen oder Stangen bewegt.
- Beim ersten Ausschmieden trat flüssige und feste Schlacke aus den Poren der Eisenmasse aus.
- Wiederholtes Erhitzen und Hämmern verdichtete das Metall und verbesserte seine Verarbeitbarkeit.
- Werkplätze mit Hämmern, Ambossen, Zangen und Meißeln belegen die anschließende Weiterverarbeitung.
Das Ausschmieden war deshalb kein nachträglicher Zusatz, sondern der zweite Teil des Verhüttungsprozesses. Erst unter dem Hammer wurde aus der unregelmäßigen Luppe ein kompakterer Eisenkörper. Schlacke wurde herausgepresst, Risse konnten sichtbar werden, und die Metallurgen erhielten zugleich Hinweise auf die Qualität des Produkts. Befunde aus dem Siegerland deuten sogar auf die Verarbeitung größerer Mengen von Stahl hin. Diese Bezeichnung muss im jeweiligen archäologischen und metallurgischen Sinn verstanden werden, doch sie zeigt, dass eisenzeitliche Werkplätze nicht nur kleine Zufallsproduktionen hervorbrachten.
Das lebendige Vermächtnis der prähistorischen Meisterhütten
Eine archäologische Fundstelle bewahrt meist nur das Ende einer langen Handlungskette. Der verziegelte Lehmbrocken erzählt nicht von den Händen, die den Ofen formten, die Kohle schichteten oder den Blasebalg im gleichmäßigen Rhythmus bewegten. Erst die Rekonstruktion verbindet die Einzelspuren wieder zu einem technischen Ablauf. Sie macht sichtbar, dass Schlacke nicht einfach Abfall war, sondern ein Nebenprodukt gezielter chemischer Trennung, und dass die Luppe nicht aus dem Ofen „herausfiel“, sondern im kritischen Zusammenspiel von Hitze, Luft und Material entstand.
Das frühe Eisenhandwerk verdient daher weder das Etikett einer primitiven Vorstufe noch eine romantische Überhöhung. Seine Leistungen lagen in einem über Generationen erworbenen Erfahrungswissen, das auf Beobachtung, Wiederholung und Anpassung beruhte. Moderne Forschung kann dieses Wissen mit Temperaturmessungen, Schlackenanalysen, Mikroskopie und 3D-Modellen untersuchen. Doch der Schmelzversuch bleibt besonders wertvoll, weil er die Distanz zwischen Fund und Handlung verkürzt. Aus Schatten im Boden wird ein Arbeitsprozess, aus einer Schlackenkruste ein chemisches Zeugnis und aus einer zerstörten Ofenwand ein Beleg für die Präzision, mit der eisenzeitliche Hüttenleute ihre unsichtbare Feuertechnik beherrschten.